Co je to jednovidový polotovar a proč existuje
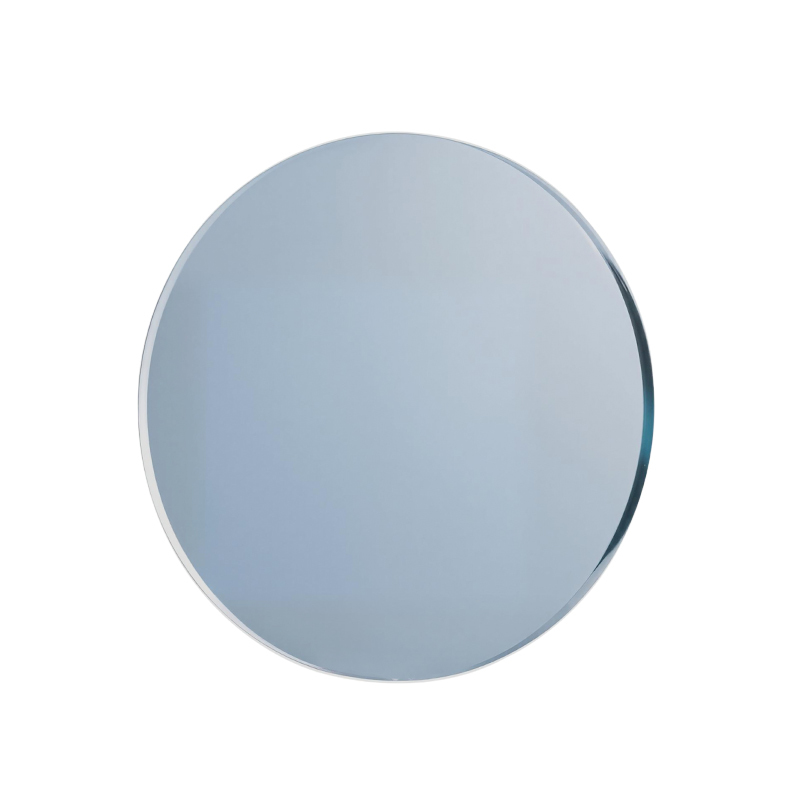
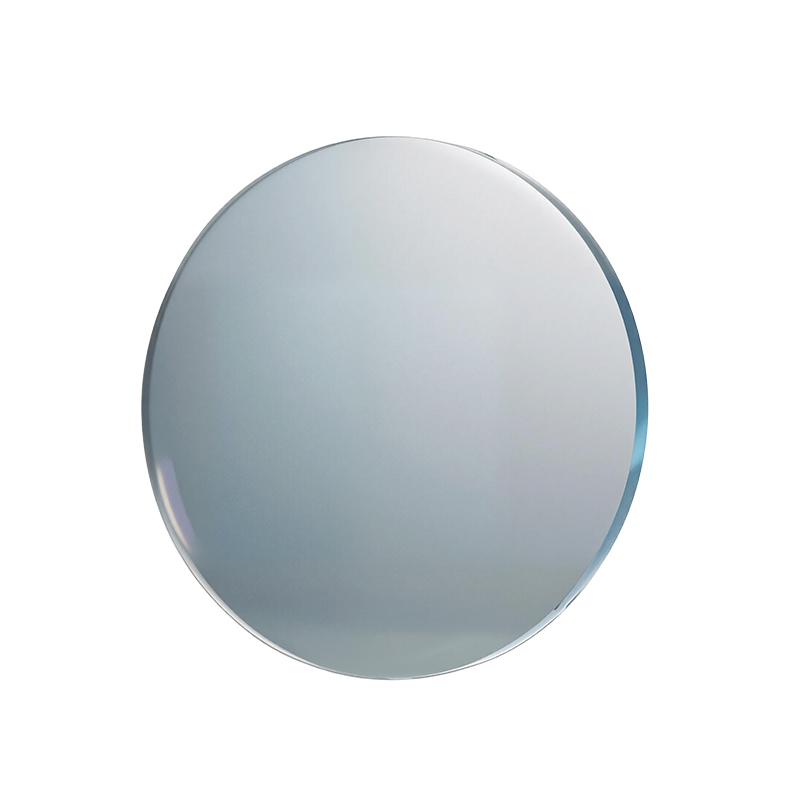
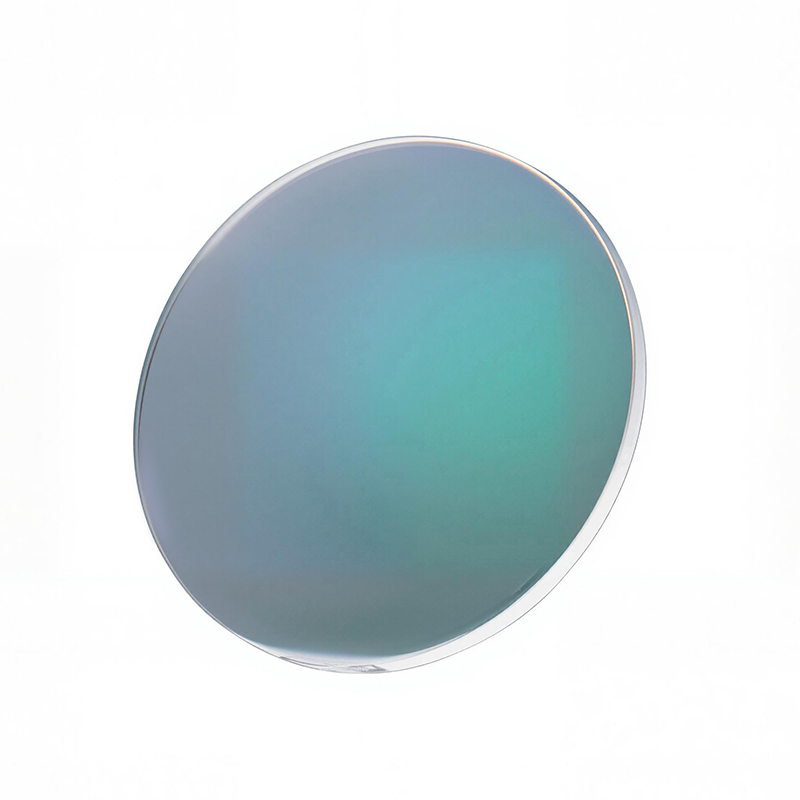
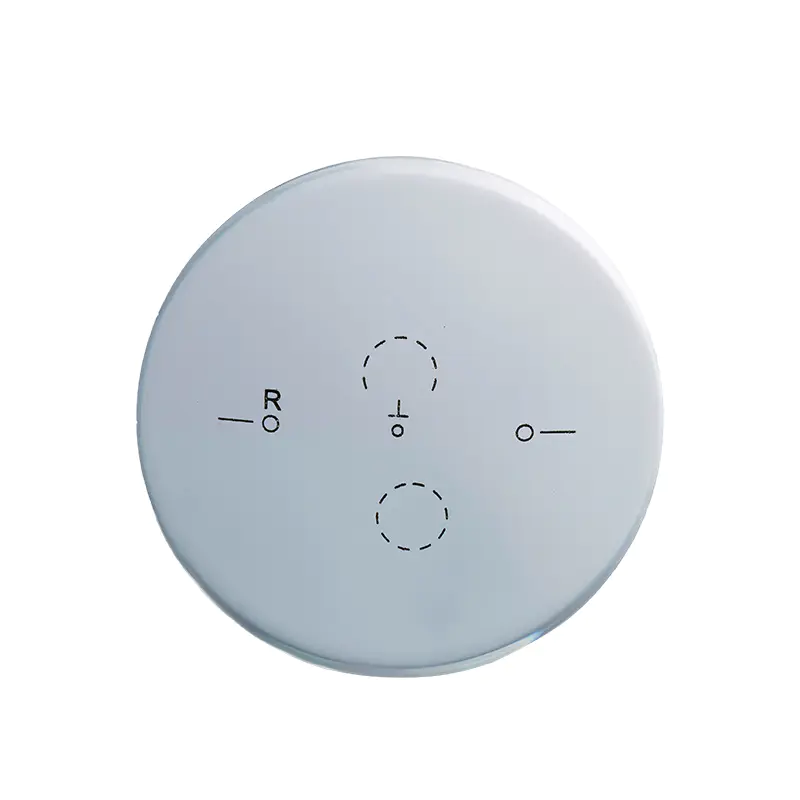
Polodokončená čočka Single Vision je polotovar optické čočky, který má jeden povrch (přední nebo konvexní povrch) již přesně vytvarovaný nebo odlitý do konečného zakřivení, zatímco zadní povrch zůstává nezpracovaný a připravený k povrchové úpravě, broušení a leštění v optické laboratoři na přesně předepsanou sílu požadovanou pro jednotlivého pacienta. Polotovar je celosvětově dominantní metodou dodávek v profesionálním optickém průmyslu, protože umožňuje výrobcům objektivů vyrábět velké objemy standardizovaných polotovarů s přední křivkou v řadě materiálů a povlaků, zatímco optické laboratoře a optické praxe si zachovávají flexibilitu přizpůsobit zadní povrch pro jakýkoli předpis v rámci výkonového rozsahu objektivu.
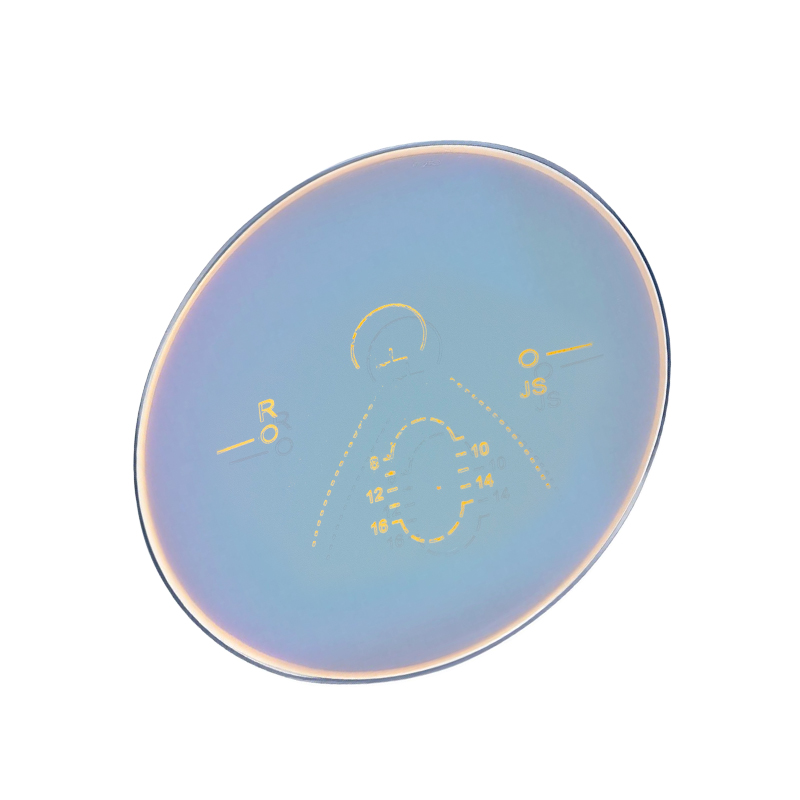
Polodokončená čočka Single Vision produkty se používají k výrobě čoček, které korigují pouze jednu ohniskovou vzdálenost, což je odlišuje od progresivních (no-line multifokálních) a bifokálních polotovarů. Jednorázová korekce zraku je vhodná pro pacienty, kteří jsou buď čistě myopičtí (krátkozrací), čistě hypermetropičtí (dalekozrací) nebo vyžadují astigmatickou korekci a kteří potřebují pouze jednu ohniskovou vzdálenost spíše než rozsah vzdáleností ve stejné čočce. Jednoohniskové čočky představují přibližně 55 % až 65 % všech objemů předepsaných čoček na celém světě , což z jednovidové polodokončené čočky dělá nejobjemnější kategorii produktů ve velkoobchodním dodavatelském řetězci optických čoček.
Jak se vyrábí polodokončená čočka s jedním viděním: Výrobní proces
Pochopení výrobního procesu a Polodokončená čočka Single Vision vysvětluje, proč je tento formát komerčně preferován před alternativami, a pomáhá kupujícím a vedoucím laboratoří hodnotit požadavky výrobců na kvalitu.
Fáze 1: Výběr materiálu a příprava monomeru
Polotovarové polotovary čočky Single Vision se vyrábějí z jednoho z několika optických polymerních systémů, přičemž výběr materiálu určuje index lomu, hmotnost, odolnost proti nárazu a optickou čistotu konečné čočky. Kapalný monomer (nebo předem vytvořená polykarbonátová pryskyřice) je připraven výrobcem a odléván do forem, které definují zakřivení předního povrchu. Monomerní formulace také zahrnuje UV absorbéry, tepelné stabilizátory a separační činidla, které jsou před litím smíchány v přesně řízených poměrech.
Fáze 2: Odlévání a polymerace
U termosetových plastových čočkových materiálů, jako jsou série CR-39, MR-7, MR-8 a MR-10 (průmyslová označení pro různé indexové materiály od Mitsui Chemicals), se připravený monomer vstřikuje do skleněných forem nebo do forem na čočky utěsněných těsněním a zahřívá se v peci s řízeným teplotním profilem v cyklu 16 až 24 hodin. Cyklus polymerace je kritický pro optickou kvalitu: příliš rychlý a čočka vyvíjí vnitřní napětí, které zhoršuje optickou čirost a způsobuje předčasné selhání povlaku; příliš pomalé a výrobní kapacita je nepřijatelně nízká. Přední plocha formy definuje přesnou přední křivku polotovaru, zatímco zadní plocha formy definuje pouze hrubou tloušťku na zadní straně polotovaru, přičemž materiál zůstává pro laboratorní povrchovou úpravu.
U polykarbonátových (PC) čoček se v procesu používá vstřikování spíše než odlévání, přičemž polykarbonátové pelety se roztaví a vstřikují do přesných ocelových forem pod vysokým tlakem. Cykly vstřikování polykarbonátu jsou mnohem rychlejší (minuty spíše než hodiny), ale vyžadují dražší nástroje a vyrábějí čočky s odlišným profilem zbytkového napětí než lité materiály.
Fáze 3: Kontrola, potahování a skladování polotovarů
Po odlití a vyjmutí z formy prochází každý polotovar polodokončené čočky s jednoduchým viděním kvalitativní kontrolou optické čistoty, kvality povrchu, výkonové přesnosti přední křivky a tloušťky ve středu a na okraji. Vyřazené polotovary jsou v této fázi odstraněny před aplikací jakéhokoli povlaku. Schválené polotovary jsou poté potaženy tvrdým povlakem (potah odolný proti poškrábání) a v některých formátech dodávky úplnou antireflexní vrstvou (AR) na předním povrchu, než jsou označeny údajem o výkonu přední křivky (základní křivka), materiálem, indexem a průměrem a skladovány pro distribuci do optických laboratoří.
Fáze 4: Laboratorní úprava povrchu ke konečnému předpisu
Když optická laboratoř obdrží objednávku na předpis, vybere si ze svého inventáře vhodný polotovar jednovidové čočky na základě požadované konečné síly čočky, materiálu a rozměrů rámu. Laboratoř poté polotovar zpracuje pomocí následujících kroků:
- Blokování: Přední (dokončená) plocha je upevněna na kovovém bloku pomocí nízkotavitelné slitiny nebo lepicí podložky, která bezpečně drží čočku během nanášení na povrch, aniž by označovala dokončenou přední plochu.
- generace: CNC generátor (generátor volného tvaru pro čočky volného tvaru nebo sférický generátor pro konvenční čočky) obrábí zadní plochu na cílovou kouli a cylindrické síly předpisu s přesností plus nebo mínus 0,02 dioptrií.
- Finování a leštění: Sekvenční abrazivní leštění odstraňuje stopy nástroje zanechané generátorem a přivádí zadní povrch do konečné optické kvality leštění s drsností povrchu pod 0,01 mikronu Ra.
- Čištění a lakování: Čočka s povrchem je vyčištěna ultrazvukem a potažena tvrdým povlakem a povlakem AR, pokud není předem potažen výrobcem.
- Lemování: Čočka je opracována do tvaru vybraného rámu pomocí CNC omítačky a hotová čočka je před výdejem zkontrolována.
Dostupné materiály pro jednovidové polotovary objektivů
Materiál jednovidové polodokončené čočky určuje její index lomu (který určuje tloušťku čočky pro danou předepsanou sílu), její hmotnost, její odolnost proti nárazu, její schopnost blokovat UV záření a její kompatibilitu s různými systémy povrchové úpravy. Výběr správného materiálu pro pacientovu preskripci a požadavky na životní styl je jedním z nejdůležitějších rozhodnutí při specifikaci čoček.
Index lomu a tloušťka čočky: Základní kompromis
Materiály s vyšším indexem lomu ohýbají světlo efektivněji, což znamená tenčí profily čoček pro stejnou předepsanou sílu. Vztah je přímý a významný: pacient s předpisem minus 6,00 dioptrií bude mít čočku přibližně o 30 % až 40 % tenčí v materiálu s indexem 1,74 než u standardního materiálu 1,50 CR-39 pro stejný rám a vzdálenost zornic, což dramaticky zlepšuje vzhled i pohodlí pro vysoce výkonné receptury.
| Materiál | Index lomu | Abbe Value | Specifická gravitace | Odolnost proti nárazu | Nejlepší pro |
| CR-39 (standardní plast) | 1.499 | 58 | 1.32 | Mírný | Nízké předpisy, segment hodnoty |
| Polykarbonát | 1.586 | 30 | 1.20 | Velmi vysoká | Děti, ochranné brýle, sport |
| Trivex | 1.532 | 45 | 1.11 | Velmi vysoká | Bezpečnostní, vrtací montážní rámy, bez ráfku |
| Střední index 1,60 | 1,597 až 1,600 | 36 až 41 | 1,30 až 1,34 | Mírný to good | Střední receptury do /- 4,00 |
| Vysoký index 1,67 | 1,665 až 1,670 | 31 až 32 | 1,35 až 1,37 | Dobře | Silné předpisy nad /- 4,00 |
| Ultra vysoký index 1,74 | 1.740 | 33 | 1.47 | Mírný | Velmi vysoká prescriptions above /- 6.00 |
Kompromis hodnoty Abbe: optická čistota versus tenkost
Abbeova hodnota (také nazývaná konstringence) měří rozptyl světla materiálu do jeho spektrálních složek. Nižší hodnota Abbe znamená více chromatické aberace, kterou pacienti vnímají jako barevné lemování kolem vysoce kontrastních okrajů, zejména při pohledu přes okraj čočky. CR-39 s hodnotou Abbe 58 neprodukuje prakticky žádnou chromatickou aberaci, zatímco materiál indexu 1,74 s hodnotou Abbe 33 vytváří měřitelně více periferní chromatické aberace. , což někteří pacienti zaznamenají jako zrakové nepohodlí nebo sníženou ostrost zejména při náročných zrakových podmínkách, jako je jízda v noci nebo rychlé pohyby očí.
U pacientů s předpisem pod plus nebo mínus 4,00 dioptrií stojí za zvážení výhoda Abbe hodnoty CR-39 nebo Trivexu oproti materiálům s vyšším indexem. U receptů nad plus nebo minus 6,00 obvykle převažuje snížení hmotnosti a tloušťky z indexu 1,67 nebo 1,74 nad nevýhodu hodnoty Abbe ve spokojenosti a komplianci pacienta.
Polodokončená čočka s jedním viděním vs hotová čočka: Pochopení klíčového rozdílu
Mnoho optických praktik a někteří velkoobchodní kupující jsou zmateni rozdílem mezi jednovidovou polotovarovou čočkou a hotovou skladovou čočkou (nazývanou také hotová nebroušená čočka). Oba jsou dodávány výrobci čoček do optických praxí a laboratoří, ale plní zásadně odlišné funkce v pracovním postupu dávkování.
- Polodokončená čočka Single Vision: Má pouze lisovanou nebo litou přední plochu. Zadní plocha musí být povrchově upravena a vyleštěna optickou laboratoří na specifickou předepsanou sílu. Vyžaduje povrchové vybavení. Umožňuje jakýkoli předepsaný výkon v rozsahu výkonu polotovaru. Umožňuje volné digitální povrchové úpravy pro přizpůsobenou optimalizaci předpisu.
- Hotový sériový objektiv: Přední i zadní povrchy jsou již z výroby dokončeny na konkrétní předem definovanou předepsanou sílu. Není potřeba žádná povrchová úprava. Praxe nebo laboratoř potřebuje pouze omítku k vytvarování čočky k rámu. Omezeno na specifické výkony dostupné v inventáři výrobce, které obvykle pokrývají běžné výkony v krocích 0,25 dioptrií, ale nemusí zahrnovat každou kombinaci koule, válce a osy v předpisu pacienta.
Pro optické praxe vydávající velké objemy běžných receptů a chtějící minimalizovat laboratorní dobu zpracování, hotové skladové čočky v nejběžnějších výkonech zkracují dobu obratu na okraj ve stejný den nebo následující den. Pro předepisování mimo běžný skladový sortiment, pro pacienty s vysokým předpisem, kde je důležitá optimalizace materiálu a tloušťky, a pro praktiky nabízející personalizované čočky volného tvaru je správným formátem dodávky Polodokončená čočka Single Vision zpracovaná v laboratoři.
Velikosti průměrů a výběr základní křivky pro jednozraké polodokončené čočky
Polodokončená čočka Single Vision polotovary jsou dodávány ve standardních průměrech a v celé řadě možností předního zakřivení (základní zakřivení). Před výběrem polotovaru pro zpracování musí být obě specifikace správně sladěny s rámem a požadavky předpisu.
Standardní průměry polotovaru
Nejběžnější průměry polotovaru jednovidové čočky na profesionálním trhu jsou 65 mm, 70 mm, 75 mm a 80 mm, přičemž 70 mm a 75 mm jsou nejčastěji skladované velikosti pro standardní aplikace s rámy pro dospělé. Správný průměr záslepky musí být dostatečně velký, aby poté, co ořezávač ořízne čočku do tvaru rámu, byla celá clona rámu překryta čočkou, aniž by došlo k odlomení okraje , který vyžaduje, aby měl polotovar minimálně o 5 mm až 8 mm větší průměr, než je největší rozměr tětivy rámu (nejdelší úhlopříčka otvoru rámu).
Větší styly rámů, zavinovací sportovní rámy a rámy s vysokou decentrací mezi optickým středem a geometrickým středem rámu vyžadují větší polotovary (75 mm nebo 80 mm). Menší módní obruby a konzervativní profesionální obruby mohou být typicky zpracovány z 65mm nebo 70mm polotovarů, což snižuje materiálové náklady na čočku.
Výběr základní křivky a pravidlo ohýbání čočky
Základní křivka polotovaru jednovidové čočky je výkon předního povrchu v dioptriích, vyjádřený jako kladná hodnota. Výběr základní křivky pro daný předpis se řídí principem návrhu čočky „nejlepší formy“, který vybírá kombinaci přední a zadní křivky, která minimalizuje mimoosové optické aberace (šikmý astigmatismus a výkonovou chybu) pro konkrétní předpisovou mohutnost. Praktické vodítko, které většina laboratoří dodržuje pro výběr základní křivky Single Vision Polodokončené čočky, je:
- Pro recepty od plus 6,00 do mínus 2,00: Použijte polotovar se základní křivkou 6,00
- Pro recepty od minus 2,25 do minus 4,50: Použijte polotovar se základní křivkou 4,00
- Pro recepty od minus 4,75 do minus 7,00: Použijte polotovar základní křivky 2,00
- Pro recepty více mínus než mínus 7,00: Použijte 0,50 nebo plochý polotovar se základní křivkou
Toto jsou pokyny pro konvenční kulové povrchy. Nástroje pro digitální navařování volného tvaru elektronicky vypočítávají optimální základní křivku pro každý jednotlivý předpis a podle toho vypočítají kompenzovanou zadní plochu, což je důvod, proč může volné zpracování použít jeden polotovar základní křivky pro širší rozsah předpisu než konvenční navařování při zachování vynikajícího optického výkonu.
Povlaky dostupné na polotovarech čoček Single Vision
Většina polotovarů jednovidových čoček je dodávána s alespoň jedním továrně aplikovaným povlakem a prémiové polotovary mohou nést několik povlakových vrstev nanesených ve výrobním závodě spíše než v optické laboratoři. Pochopení toho, které povlaky jsou předem aplikované a které jsou aplikované v laboratoři, pomáhá kupujícím vyhodnotit celkové náklady na vlastnictví různých možností dodávky polotovarů.
Tvrdý povlak: Standardní pro všechny kvalitní polotovary
Tvrdý povlak (potah odolný proti poškrábání) je aplikován na přední povrch prakticky všech polotovarů jednovidových polotovarů objektivů předtím, než opustí výrobní závod. Tvrdý povlak nanášený ponořením nebo odstředěním v kontrolovaném výrobním prostředí vytváří rovnoměrnější a tvrdší vrstvu odolnou proti poškrábání než tvrdé povlaky aplikované optickými laboratořemi pomocí procesů stříkání nebo máčení na jednotlivé hotové čočky. Tvrdé povlaky aplikované výrobcem na prémiové polotovary polodokončených čoček Single Vision obvykle dosahují hodnot Bayerovy zkoušky otěru 15 až 25 (kde vyšší čísla znamenají větší odolnost proti poškrábání), ve srovnání s 5 až 10 pro nepotažené CR-39 a 8 až 15 pro laboratorně aplikované tvrdé povlaky.
Předem potažené antireflexní záslepky: Výhoda účinnosti pro laboratoře
Rostoucí podíl nabídky jednovidových polotovarů objektivů je nyní k dispozici ve formátu AR s předem potaženým povrchem, kde výrobce před distribucí na přední povrch nanese celou sadu vícevrstvých antireflexních povlaků. Když se optická laboratoř povrchy a vyleští zadní stranu, nanese tvrdý nátěr pouze na zadní povrch (nebo zjednodušený systém AR, pokud je to požadováno), čímž se eliminuje potřeba, aby laboratoř provozovala proces potahování předního povrchu AR a související investice do zařízení pro vakuové nanášení.
Předem potažené AR polotovary jsou zvláště cenné pro menší optické laboratoře, které nemohou ospravedlnit kapitálovou investici do kompletního vakuového nanášení AR lakovny, ale přesto chtějí svým zákazníkům nabízet kvalitní AR produkty. Kompromisem je snížená flexibilita: jakmile je aplikován přední povrch AR, lze polotovar použít pouze pro jeho specifikovaný rozsah předpisu a nelze jej dodatečně převést na fotochromatický nebo polarizovaný přední povrch.
Fotochromní polotovary
Polotovarové polotovary fotochromních jednovidových čoček obsahují systém fotochromatického barviva buď nasáklého do povrchové vrstvy (tradiční metoda pro CR-39) nebo homogenně distribuovaného skrz matrici čočky (používané u Trivexu a některých materiálů s vysokým indexem indexu). Tyto záslepky ztmavnou, když jsou vystaveny UV záření, a čiré, když je UV záření odstraněno, poskytují kombinovanou ochranu proti slunečnímu záření a předpis v jediné čočce. Prvotřídní fotochromní polotovary se změní z čirého (propustnost přibližně 80 % až 88 % ve vnitřních podmínkách) na tmavou (propustnost přibližně 15 % až 25 % ve venkovních UV podmínkách) během 30 až 60 sekund po vystavení UV záření s úplným vyjasněním přibližně za 2 až 5 minut při pokojové teplotě.
Velkoobchodní dodávky polotovarů pro čočky Single Vision: Co musí kupující vyhodnotit
Optické laboratoře a velké optické provozy, které nakupují polotovary jednovidových polotovarů čoček ve velkoobchodním množství, potřebují hodnotit dodavatele ve více rozměrech, než je cena za polotovar, protože kvalita, konzistence a provozní spolehlivost dodávky polotovaru přímo určuje kvalitu vyrobených hotových čoček a efektivitu výrobního provozu laboratoře.
Kritéria hodnocení klíčových dodavatelů
- Přesnost a konzistence základní křivky: Výkon předního povrchu polotovarů polotovarů čočky s jedním viděním musí být v rozmezí plus nebo mínus 0,06 dioptrií uvedené základní křivky po celém povrchu a mezi polotovary ze stejné šarže. Nekonzistentní přední plochy vyžadují, aby program CNC navařování kompenzoval chybu základní křivky, což snižuje efektivitu navařování a může vyrábět hotové čočky mimo předepsanou toleranci, pokud chyba není zachycena při vstupní kontrole.
- Kvalita povrchu a míra zmetkovitosti kosmetiky: Vyhodnoťte míru odmítnutí kosmetických přípravků dodavatele tím, že si vyžádáte vzorové objednávky, než se zavážete k dohodě o objemu dodávek. Prémiový dodavatel jednovidových polotovarů čoček by měl mít míru zmetkovitosti kosmetiky (vměstků, povrchových defektů, rýh a plísní) nižší než 2 %, zatímco méně kvalitní dodávky mohou mít míru zmetků 5 až 10 %, což výrazně zvyšuje efektivní náklady na čočku.
- Certifikace materiálu a přesnost indexu: Vyžádejte si materiálové certifikáty potvrzující index lomu, Abbeovu hodnotu a specifickou hmotnost každé šarže dodávky podle uvedené specifikace. Skutečný index lomu označeného polotovaru 1,60 by měl být v rozmezí plus minus 0,002 od 1,597 do 1,600; odchylka mimo tento rozsah ovlivní konečný výpočet výkonu čočky a může vést k neshodě s předpisem v konečné čočce.
- Úplnost skladového sortimentu: Skladový sortiment základních křivek, průměrů a předepsaných rozsahů dodavatele musí pokrývat celé spektrum receptur vydávaných nákupní laboratoří. Dodavatel, který často nemá na skladě klíčové základní křivky a kombinace průměrů, nutí laboratoř používat neoptimální základní křivky nebo více zdrojů, což zvyšuje provozní složitost a potenciálně snižuje optický výkon čočky.
- Dodací lhůta a spolehlivost dodání: Pro optické laboratoře provozující modely štíhlých zásob jsou kritickými provozními parametry dodací lhůta dodavatele k dodání a spolehlivost dodání. Dodavatel s 24hodinovou dodací lhůtou a 99% včasnou dodávkou umožňuje laboratoři udržovat minimální prázdné zásoby; dodavatel s 5denní dodací lhůtou a proměnlivou dodací lhůtou vyžaduje, aby laboratoř držela výrazně větší zásoby, což zvyšuje provozní kapitál vázaný na zásoby.
Často kladené otázky
1. Co je to jednovidová polodokončená čočka a jak se liší od hotové čočky?
Polotovarová čočka Single Vision je polotovar čočky s přední plochou již vytvarovanou nebo odlitou do specifického zakřivení, zatímco zadní plocha je ponechána nezpracovaná pro optickou laboratoř, aby ji mohla upravit podle pacientova přesného předpisu. Dokončená čočka má oba povrchy již z výroby dokončeny na specifickou předem definovanou sílu a vyžaduje pouze lemování, aby pasovalo na rám. Jednoohniskové polotovary umožňují libovolnou předepsanou sílu v rozsahu polotovaru; hotové čočky jsou omezeny na konkrétní výkony dostupné v katalogu výrobce.
2. Jaké materiály jsou k dispozici pro polotovary jednostranných čoček?
Polotovarové polotovary objektivu Single Vision jsou k dispozici v provedení CR-39 (index 1,499), polykarbonát (index 1,586), Trivex (index 1,532), střední index 1,60, vysoký index 1,67 a ultravysoký index 1,74 jako hlavní komerční možnosti. Materiály s vyšším indexem produkují tenčí čočky pro silné předpisy, ale mají nižší hodnoty Abbe (více chromatické aberace) a obecně vyšší cenu za polotovar. Správná volba materiálu závisí na předepsané síle, velikosti rámu a požadavcích na životní styl pacienta.
3. Co znamená číslo základní křivky na polodokončené čočce Single Vision?
Číslo základní křivky na polodokončené čočce Single Vision udává sílu předního povrchu blanku v dioptriích. Polotovar se základní křivkou 6,00 má přední plochu s kladnou silou 6,00 dioptrií. Základní křivka je vybrána tak, aby byla vhodná pro rozsah předpisu, který bude polotovar sloužit: silnější plus receptury používají vyšší základní křivky, zatímco silnější mínus recepty používají nižší nebo ploché základní křivky. Tato volba minimalizuje mimoosové optické aberace v hotové čočce a je principem nejlepšího tvaru čočky.
4. Jaký je standardní průměr polotovarů Single Vision Polodokončené čočky?
Nejrozšířenější průměry polotovarů polodokončených čoček Single Vision ve standardních brýlích pro dospělé jsou 70 mm a 75 mm. 65mm polotovary se používají pro malé obruby a dětské brýle. Polotovary o průměru 80 mm se používají pro velké módní rámy, vysoké decentrační předpisy a zavinovací sportovní rámy. Správný průměr polotovaru musí být minimálně o 5 mm až 8 mm větší, než je nejdelší úhlopříčka rámu, aby bylo zajištěno úplné pokrytí po hranování bez vylamování hrany.
5. Lze jednovidovou polotovarovou čočku použít pro digitální povrchové úpravy volného tvaru?
Ano, polotovary Single Vision Polodokončené čočky jsou standardním vstupním materiálem pro procesy digitálního navařování volného tvaru. Volně tvarovaná povrchová úprava využívá lisovaný přední povrch polotovaru jako referenční povrch a vypočítává komplexní digitálně definovanou zadní plochu, která optimalizuje předpis přes celou aperturu čočky, kompenzuje sklon rámu a úhel záběru a umísťuje optický design vzhledem k datům zornice pacienta. Polotovarový formát polotovaru je nezbytný pro zpracování volného tvaru, protože poskytuje stabilní, vysoce kvalitní referenci předního povrchu, kterou vyžaduje výpočet volného tvaru.
6. Jaké povlaky jsou obvykle výrobcem předem naneseny na polotovary jednovidové čočky?
Většina polotovarů polodokončených objektivů Single Vision je standardně dodávána s tvrdou vrstvou předem nanesenou na přední povrch. Prémiové polotovary jsou také k dispozici s továrně aplikovanou antireflexní vrstvou na předním povrchu, fotochromatickou úpravou integrovanou do materiálu čočky nebo povrchové vrstvy a přísadami pohlcujícími UV záření začleněnými do materiálu čočky, nikoli nanášeny jako povrchová vrstva. Předem potažené polotovary snižují nároky na povlakování v optické laboratoři, ale vyžadují specifické zacházení, aby se zabránilo kontaminaci nebo poškození továrně aplikovaného povlaku během povrchové úpravy a zpracování.
7. Jak je hodnota Abbe relevantní při výběru materiálu polodokončené čočky Single Vision?
Abbeova hodnota materiálu Single Vision Polodokončené čočky měří, jak moc materiál rozptyluje bílé světlo do svých spektrálních složek. Nižší hodnota Abbe znamená více chromatické aberace, kterou mohou pacienti vnímat jako barevné lemování kolem okrajů při pohledu přes okrajové oblasti čočky. CR-39 má hodnotu Abbe 58. Polykarbonát má hodnotu Abbe 30 a materiál indexu 1,74 má hodnotu Abbe 33 (více chromatické aberace). U receptur nad plus nebo mínus 4,00, tloušťka a snížení hmotnosti materiálů s vyšším indexem obvykle odůvodňují přijetí nižší hodnoty Abbe z hlediska zkušeností pacienta.
8. Jaké specifikace kvality bych měl požadovat při velkoobchodním nákupu polotovarů jednovidových objektivů?
Při velkoobchodním nákupu polotovarů jednovidových čoček požadujte: přesnost základní křivky v rozmezí plus nebo mínus 0,06 dioptrie uvedené hodnoty; index lomu v rozmezí plus minus 0,002 uvedené hodnoty s certifikáty šarže; míra odmítnutí kosmetických vad pod 2 % polotovarů na dodávku; přilnavost tvrdého nátěru a odolnost proti poškrábání potvrzena podle specifikovaných hodnot Bayerovy zkoušky; a tloušťka středu v rozmezí plus minus 0,1 mm specifikace. Vyhodnoťte také úplnost skladového sortimentu dodavatele, 24hodinovou nebo lepší dodací lhůtu pro vyřízení objednávky a dostupnost technické podpory pro optimalizaci procesu a odstraňování problémů.